Nuestro proceso de producción
Proceso de producción verticalmente integrado en 14 etapas, desde el cultivo de caña tailandesa hasta la carga en contenedores en el Puerto de Laem Chabang. Calidad verificada en cada etapa.
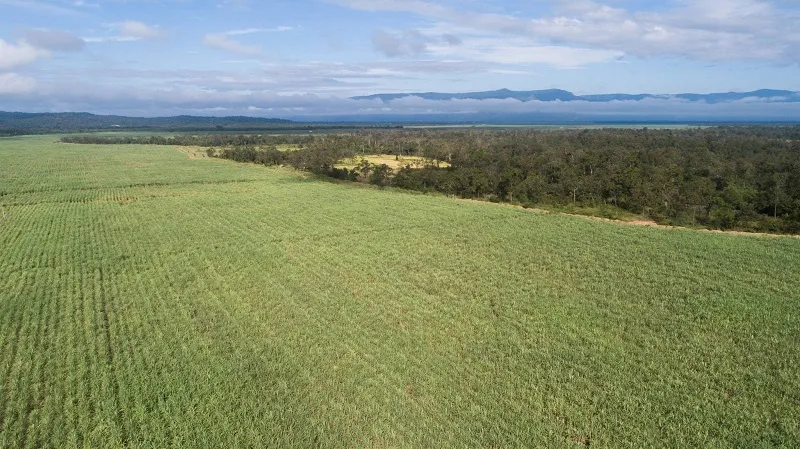
Cultivo de caña tailandesa
Nuestro recorrido comienza en las fértiles llanuras de las principales regiones cañeras de Tailandia — Nakhon Ratchasima, Udon Thani, Kanchanaburi y Suphan Buri. Trabajando con más de 8.000 agricultores asociados, aseguramos prácticas óptimas de siembra, selección varietal y manejo de cultivos. El clima tropical tailandés, suelos ricos y agua abundante crean condiciones ideales para caña con alto contenido de sacarosa.
Control de calidad
Los agrónomos supervisan la salud del cultivo mediante inspecciones periódicas. Programas de análisis de suelo y manejo de nutrientes garantizan calidad constante. Solo se cultivan variedades aprobadas con alto contenido de azúcar.
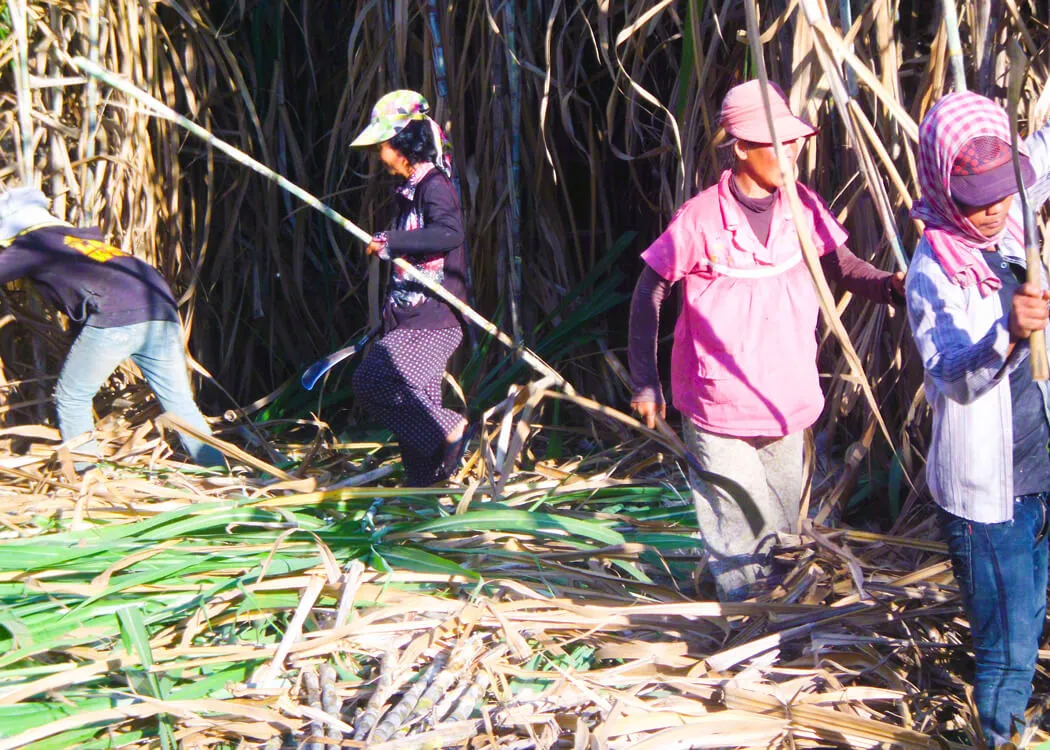
Cosecha
La caña se cosecha durante la estación seca de Tailandia (noviembre a abril), cuando el contenido de sacarosa alcanza su máximo. Se emplean cosechadoras mecánicas y corte manual según el terreno y la escala. La caña cosechada se transporta a nuestros ingenios en 24 horas para evitar degradación de sacarosa y maximizar la recuperación.
Control de calidad
El momento de cosecha se optimiza mediante lecturas de refractómetro Brix. Los protocolos de transporte rápido minimizan las pérdidas post-cosecha. Cada entrega se pesa y muestrea en la entrada del ingenio.
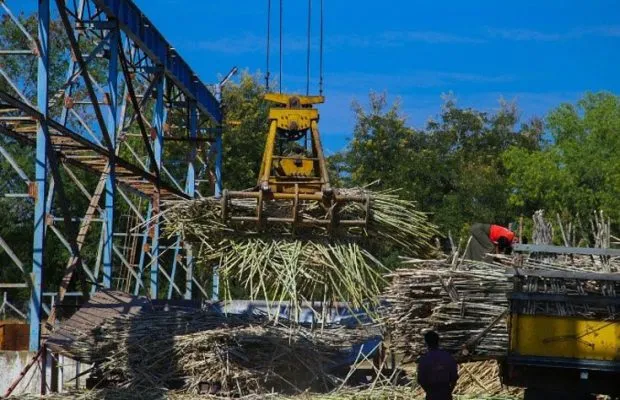
Molienda en los ingenios
En nuestros ingenios modernos tailandeses, la caña pasa por rodillos pesados que trituran los tallos para extraer el jugo rico en azúcar. Nuestros ingenios usan configuraciones en tándem que alcanzan tasas de extracción superiores al 95 %, maximizando la recuperación de azúcar por tonelada de caña entregada.
Control de calidad
Los rodillos se calibran diariamente para presión y eficiencia óptimas. El residuo fibroso (bagazo) se recoge como combustible renovable en nuestras centrales de cogeneración.
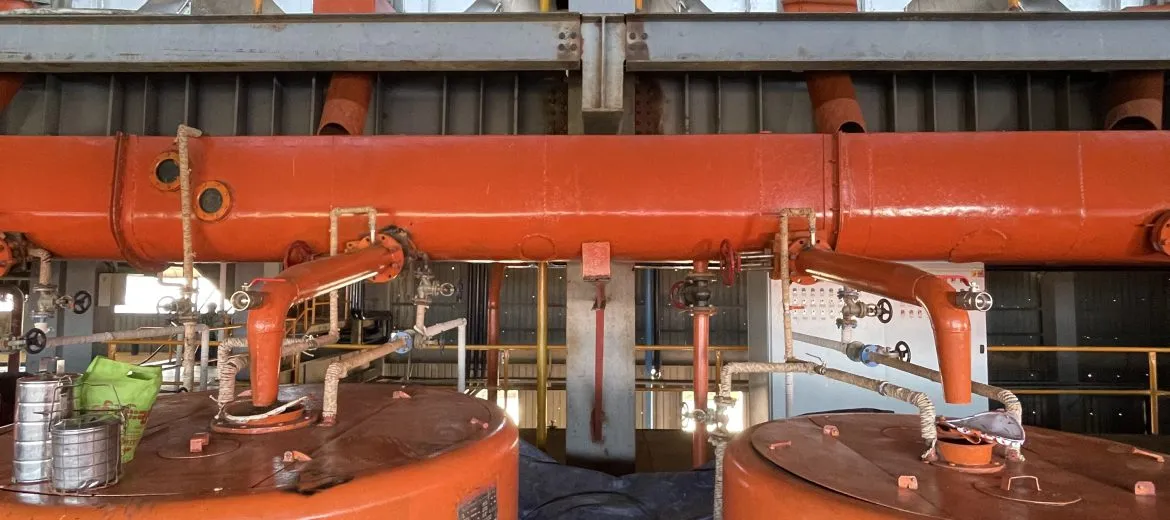
Extracción del jugo
El jugo extraído se tamiza para retirar fibras y materia vegetal. Se aplica agua caliente durante la molienda (imbibición) para maximizar la extracción de sacarosa. El jugo crudo se recoge en tanques para procesamiento inmediato.
Control de calidad
El Brix y pureza se miden continuamente con sensores en línea. Tamices y filtros eliminan impurezas. Temperatura y caudales se controlan con precisión.
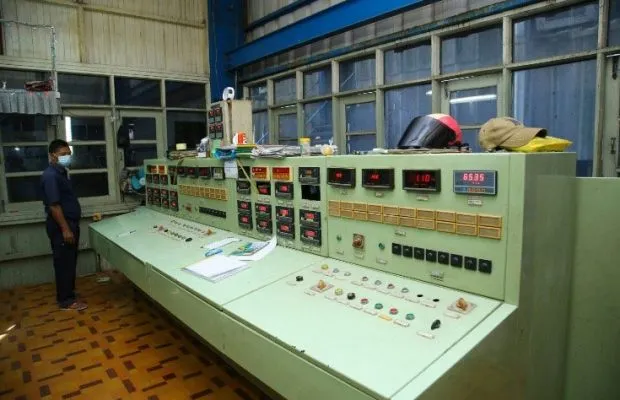
Clarificación
El jugo crudo contiene impurezas que deben removerse. Mediante un proceso de clarificación controlado, se añade cal (hidróxido de calcio) para neutralizar ácidos y precipitar impurezas. El jugo se calienta y sedimenta en grandes clarificadores, dejando jugo claro y dorado listo para concentración.
Control de calidad
Los niveles de pH se supervisan y ajustan con precisión. El desempeño del clarificador se verifica cada hora. El jugo claro pasa por prueba de turbidez. El lodo separado se filtra para recuperar azúcar residual.
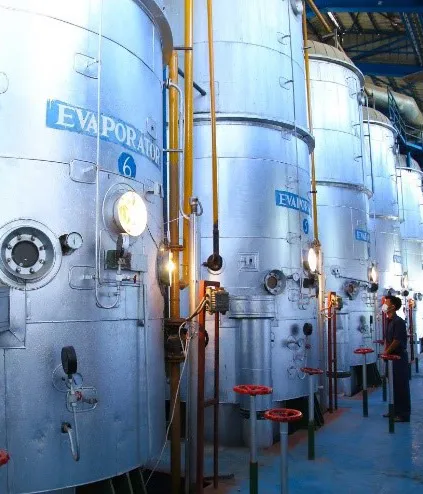
Evaporación
El jugo clarificado pasa por una serie de evaporadores de múltiple efecto que remueven agua bajo vacío y temperatura controlados. Esto concentra el jugo de aproximadamente 15° Brix a 65° Brix, produciendo un jarabe espeso y dorado con consumo mínimo de energía gracias a la recuperación de calor entre etapas.
Control de calidad
La concentración Brix se monitorea en cada etapa. Presión de vacío y temperatura se controlan para evitar caramelización. El equipo se limpia regularmente.
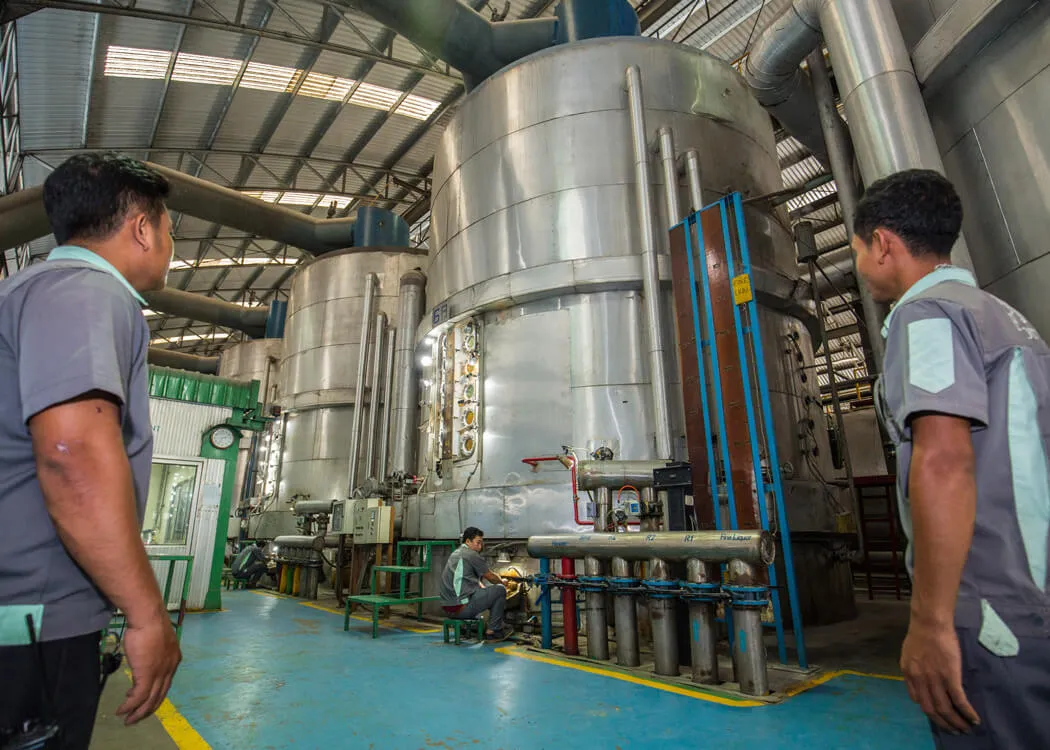
Cristalización
El jarabe concentrado entra en grandes tachos al vacío donde ocurre la cristalización bajo condiciones controladas. Se introducen cristales semilla y, al evaporarse más agua, los cristales de azúcar crecen al tamaño deseado. Esta es la etapa crítica — la habilidad de nuestros operadores asegura uniformidad y rendimiento máximo.
Control de calidad
Tamaño y uniformidad se monitorean con sistemas de visión automatizados. Vacío, temperatura y sobresaturación se controlan con precisión. Múltiples etapas de cocción (masas cocidas A, B, C) maximizan la recuperación.
Centrifugación
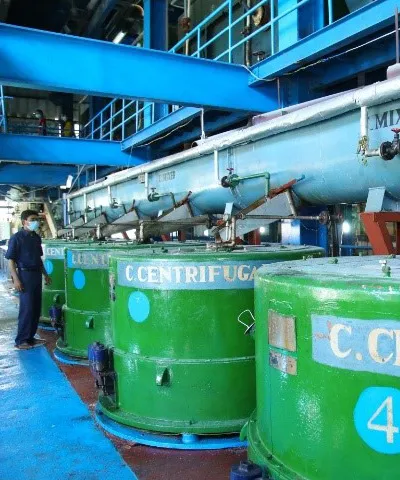
La mezcla cristal-melaza (masa cocida) se alimenta a centrífugas de alta velocidad que giran a más de 1.000 RPM. La fuerza centrífuga separa los cristales de la melaza. Los cristales se lavan con agua caliente y vapor durante el giro para remover la melaza restante, produciendo cristales de azúcar crudo limpios y dorados.
Control de calidad
Velocidad de centrífuga y ciclos de lavado se optimizan por lote. Color y humedad se prueban tras cada ciclo. La melaza se recoge para procesamiento posterior o venta como co-producto.
Secado
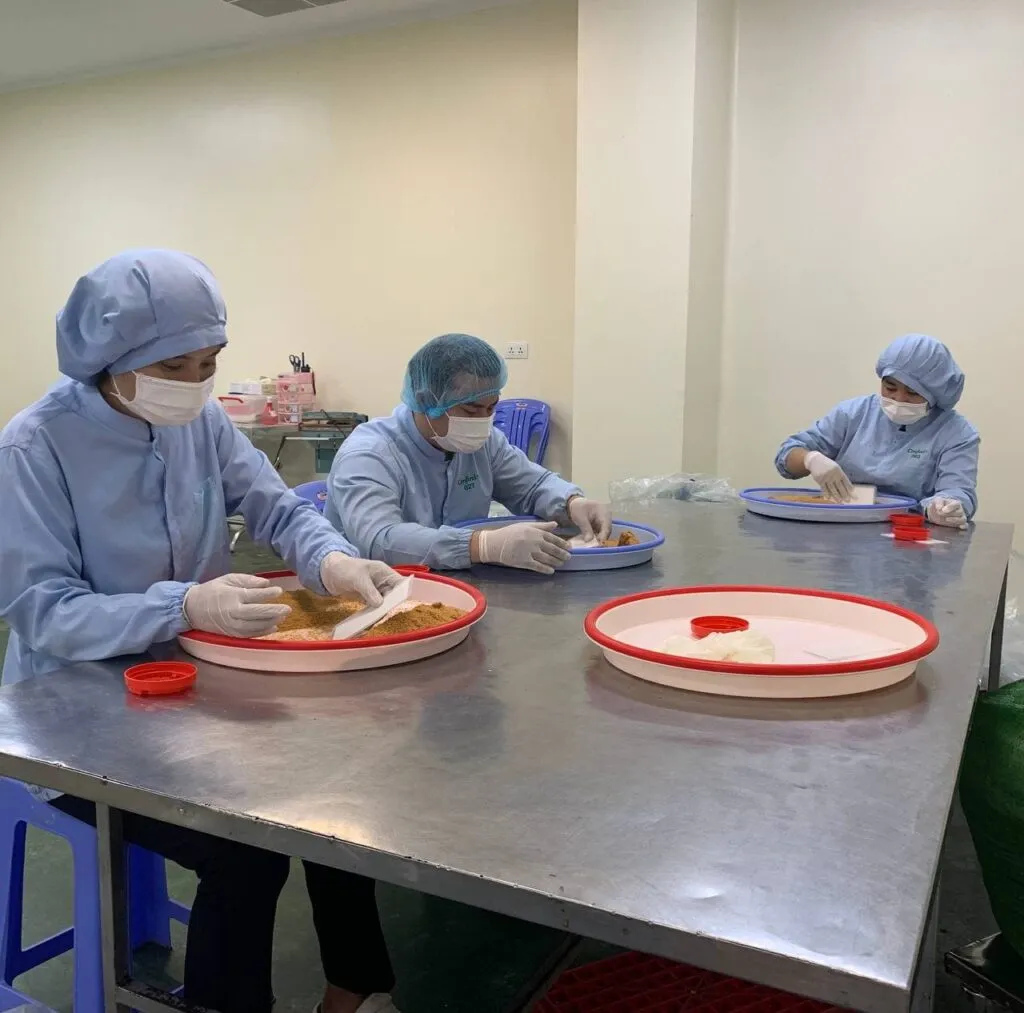
Los cristales húmedos de las centrífugas se transportan a secadores rotativos donde aire caliente filtrado reduce la humedad a niveles especificados. Un secado adecuado es esencial para la estabilidad de almacenamiento y el cumplimiento de los requisitos internacionales de humedad para exportación.
Control de calidad
La humedad se mide continuamente con sensores NIR en línea. Temperatura y flujo de aire se controlan con precisión. Cada lote se prueba antes de liberarse.
Refinación (para azúcar blanca)
Para productos de azúcar blanca refinada, el azúcar crudo pasa por procesamiento adicional. Los cristales se disuelven y el licor resultante se trata con carbón activado y resinas de intercambio iónico para remover color, cenizas e impurezas. El licor decolorado se re-cristaliza, centrifuga y seca para producir azúcar blanca refinada brillante cumpliendo con ICUMSA 45.
Control de calidad
El color ICUMSA se prueba en múltiples etapas. El desempeño de carbón y resinas se monitorea y regenera según calendario. El producto final cumple estrictos estándares ICUMSA 45 para color, pureza y cenizas.
Empaque
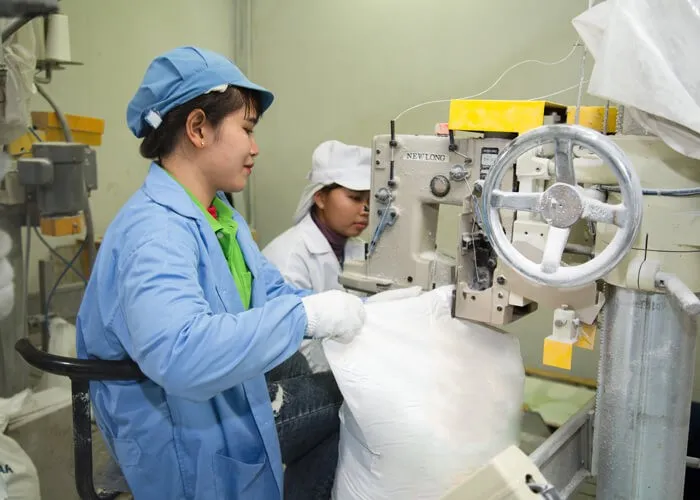
Nuestras líneas automatizadas manejan todo desde bolsas retail de 1 kg hasta big-bags de 1 MT. Máquinas de llenado de alta velocidad aseguran pesos precisos, mientras sellado por calor y costura proporcionan cierre seguro. Detectores de metales y escáneres de rayos X en cada línea aseguran que no entren materiales extraños al producto final. Empaque de marca blanca disponible con branding personalizado.
Control de calidad
Cada saco pasa por detectores de metales y verificadores de peso. La integridad del empaque se valida mediante prueba de resistencia del sello. Códigos de lote y trazabilidad se imprimen en cada unidad. Los materiales son certificados grado alimentario.
Almacenamiento
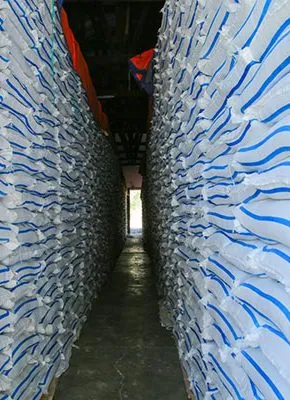
El azúcar empacado se almacena en nuestras bodegas con clima controlado diseñadas específicamente para azúcar. Temperatura y humedad se mantienen en niveles óptimos para preservar la calidad. Nuestro sistema de gestión asegura rotación FIFO completa y trazabilidad total del agricultor hasta el embarque final.
Control de calidad
Temperatura y humedad se monitorean 24/7. Los programas de control de plagas se mantienen estrictamente. La rotación sigue protocolos FIFO. Controles de calidad periódicos se realizan sobre el inventario.
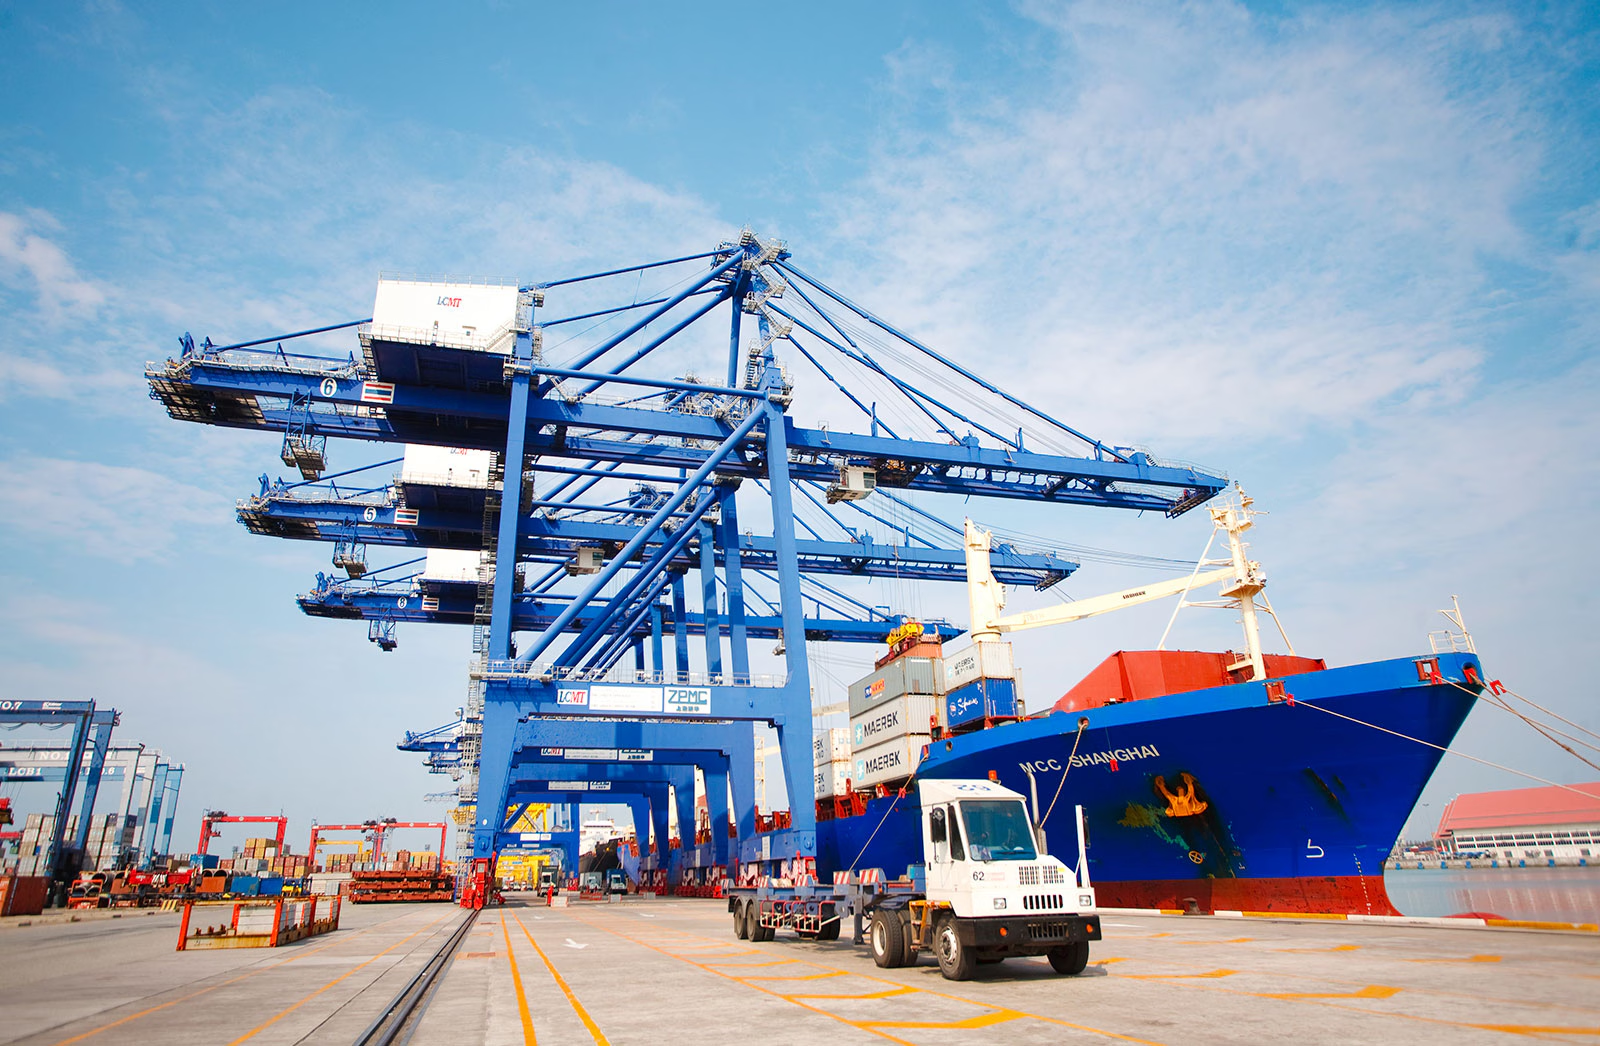
Carga de contenedores
Nuestro equipo logístico experimentado gestiona la carga de contenedores en la planta. Los contenedores se inspeccionan por limpieza e integridad estructural antes de cargar. El azúcar se carga con montacargas y transportadores, con apilado cuidadoso para evitar daños en tránsito. Se usan revestimientos de contenedor cuando se requiere para envíos a granel.
Control de calidad
Los contenedores se inspeccionan y fotografían antes y durante la carga. Los planes de carga se optimizan para distribución de peso. Los precintos se aplican y documentan. Los certificados de fumigación se emiten cuando se requiere.
Exportación desde puertos tailandeses
Nuestro azúcar se exporta desde los principales puertos tailandeses — principalmente Laem Chabang y el Puerto de Bangkok — con conexiones a rutas mundiales. Nuestro equipo experimentado de documentación maneja toda la papelería, incluidos conocimientos de embarque, certificados de origen, certificados fitosanitarios e informes SGS. Ofrecemos Incoterms flexibles: FOB, CIF, CNF.
Control de calidad
Se organiza inspección SGS previa al embarque para todos los pedidos de exportación. Se proporciona paquete documental completo. Seguimiento de contenedor disponible. Cobertura de seguro coordinada según los requisitos del comprador.
How ICUMSA Color Measurement Works
ICUMSA (International Commission for Uniform Methods of Sugar Analysis) color is the globally recognized standard for measuring sugar purity and whiteness — the key quality parameter for export sugar pricing.
ICUMSA 45
Sparkling white
Premium refined white sugar — highest purity, for pharmaceuticals, premium food & beverage, and retail. The benchmark export grade.
ICUMSA 150
Bright white
Industrial refined sugar — slightly lower purity, suitable for most food manufacturing. Lower price point than ICUMSA 45.
ICUMSA 600–1200
Golden brown
Raw cane sugar — natural color from retained molasses. Used by refineries for further processing. Commodity trading grade.
The ICUMSA Test Method
ICUMSA color is measured by dissolving sugar in water to a specific concentration, filtering the solution, and measuring light absorbance at 420 nm using a spectrophotometer. The result is expressed in ICUMSA Units (IU) or Reflectance Units (RBU) — lower numbers indicate higher purity and whiteness. Our laboratory performs ICUMSA testing on every production batch using calibrated instruments, with independent verification by SGS or Intertek before each export shipment.
For B2B buyers, the ICUMSA value directly affects pricing: ICUMSA 45 commands a premium of $30–$80/MT over ICUMSA 150. Understanding what drives ICUMSA color — and how our refining process consistently achieves ICUMSA 45 — helps buyers make informed sourcing decisions.
Why Process Transparency Matters for B2B Buyers
When sourcing industrial-scale sugar, knowing the production process is not just an academic exercise — it directly affects your supply chain risk, product quality, and regulatory compliance.
Consistent Quality = Reduced Reformulation Risk
Understanding that we use multi-stage crystallization and ion exchange decolorization — not just bleaching — explains why our ICUMSA 45 is consistent batch to batch. Food manufacturers can rely on our sugar without reformulation risk.
Quality Control at Each Stage
In-process testing at clarification, evaporation, crystallization, and drying means defects are caught before packaging — not after a container arrives at your port. Every batch is tested for ICUMSA color, polarization, moisture, and ash at minimum.
Traceability for Food Safety Audits
Our farm-to-container process documentation supports your own HACCP, BRC, and ISO 22000 food safety audits. Batch codes link back to specific production runs, farm regions, and test results.
Bagasse Energy = Lower Carbon Footprint
Our mills use cane bagasse (pressed cane fiber) to generate steam and electricity for the entire refining process — a closed-loop biomass system. This is increasingly required by European buyers with ESG sourcing commitments.
Quality Control at Each Step
Raw Cane Intake
CCS (Commercial Cane Sugar) testing, Brix refractometer
Juice Clarification
pH monitoring, turbidity testing, lime dosing control
Evaporation
Brix at each effect, temperature and vacuum pressure
Crystallization
Crystal size analysis, massecuite Brix, supersaturation
Centrifugation
Crystal color (ICUMSA), moisture, washing efficiency
Refining (ICUMSA 45)
Activated carbon performance, ion exchange resin capacity
Drying
NIR inline moisture sensors, temperature control
Final Product
Full COA: ICUMSA, Pol, moisture, ash, reducing sugars, SO₂, heavy metals
Pre-shipment
Independent SGS / Intertek inspection, sealed container sample
Frequently Asked Questions — Sugar Production Process
What is the step-by-step sugar refining process used to produce ICUMSA 45?
Our ICUMSA 45 refined white sugar is produced through a 10-step refining process: (1) Raw cane sugar is dissolved in hot water to create a raw liquor. (2) The liquor is treated with phosphoric acid and lime, then aerated to float impurities to the surface (phosphatation). (3) The clarified liquor passes through activated carbon filters to remove color bodies. (4) Ion exchange resins provide final decolorization and ash removal. (5) The purified liquor is concentrated in vacuum evaporators to 65–70° Brix. (6) Fine seed crystals are added in vacuum pans to initiate crystallization. (7) Crystals grow to the desired size under controlled vacuum and temperature. (8) The massecuite (crystal/syrup mixture) is centrifuged to separate crystals from the remaining liquor (runoff). (9) Crystals are washed with hot water and steam during centrifugation to remove residual color. (10) Crystals are dried in rotary drum dryers, cooled, and packaged. The result is ICUMSA 45 refined white sugar with polarization ≥99.80°, moisture ≤0.04%, and ash ≤0.04%.
How does ICUMSA color measurement work and what does ICUMSA 45 mean?
ICUMSA (International Commission for Uniform Methods of Sugar Analysis) color measures sugar purity using light absorbance. The test dissolves sugar in water to a standardized concentration, filters the solution, and measures light absorbance at 420 nm with a spectrophotometer. The result is expressed in ICUMSA Units (IU). A lower ICUMSA number means purer, whiter sugar. ICUMSA 45 means the sugar has a maximum color reading of 45 IU — the industry benchmark for premium refined white sugar. Our laboratory performs this test on every batch, with independent verification by SGS or Intertek before each export shipment.
What quality control tests are performed at each step of sugar production?
Quality control at Kanthararom Sugar runs throughout the entire production process: (1) Raw cane intake — CCS (Commercial Cane Sugar) testing, Brix measurement. (2) Juice clarification — pH monitoring hourly, turbidity testing. (3) Evaporation — Brix at each evaporator effect, vacuum pressure. (4) Crystallization — crystal size analysis using automated vision systems, massecuite Brix. (5) Centrifugation — ICUMSA color of washed crystals, moisture. (6) Drying — inline NIR moisture sensors on every dryer. (7) Final product — full Certificate of Analysis covering ICUMSA color, polarization, moisture, ash, reducing sugars, SO₂, heavy metals (arsenic, lead, cadmium), and microbiological testing. (8) Pre-shipment — independent SGS or Intertek inspection with sealed container sample retained.
Why does process transparency matter when buying bulk sugar B2B?
Process transparency is critical for B2B sugar buyers for three reasons: (1) Quality consistency — knowing we use multi-stage crystallization and ion exchange decolorization (not just bleaching) explains why our ICUMSA 45 is consistent batch to batch, reducing reformulation risk for food manufacturers. (2) Regulatory compliance — our farm-to-container process documentation supports your HACCP, BRC, and ISO 22000 food safety audits, with batch codes linking back to specific production runs and test results. (3) ESG sourcing — our bagasse-based co-generation energy system (a closed-loop biomass process using cane fiber) reduces the carbon footprint of our sugar production, supporting European buyers with ESG procurement requirements.
Learn more about our operations:
¿Listo para importar azúcar tailandés?
Obtenga una cotización FOB o CIF competitiva en menos de 24 horas. Nuestro equipo de exportación gestiona documentación, inspección y logística integralmente.